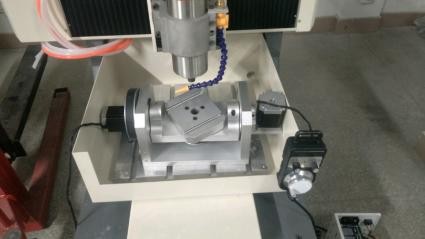
Fem-aksede værktøjsmaskiner kan opdeles i fem-aksede koblingsmaskiner og 5-aksede positioneringsmaskiner alt efter, om de understøtter koblingsrotation. Forskellen mellem de to er, at sidstnævnte kun kan opfylde kravene til 3 plus 2, mens førstnævnte kan udføre både forbundne og ikke-forbundne bearbejdningsopgaver. Orienteringen af værktøjsaksen eller emnet er fast og ændres ikke under bearbejdningsprocessen.
Flerakset bearbejdning betyder, at mindst én roterende akse er involveret i bevægelsen under bearbejdningsprocessen, i modsætning til fast akse bearbejdning. Det skal dog bemærkes, at den roterende akses deltagelse i bevægelsen ikke nødvendigvis betyder, at den roterende akse er forbundet med den translationelle akse. I mange tilfælde fungerer den roterende akse som en positioneringsrolle. Denne type bearbejdning er den ovenfor nævnte 3 plus 2-bearbejdning, som hovedsageligt er rettet mod de fleste mekaniske dele såsom automobil gearkasse, motorhus osv.
I et tre-akset fræseprogram bruges de to roterende akser på den fem-aksede værktøjsmaskine til at fiksere skæreværktøjet i en vippeposition. Navnet 3 plus 2 bearbejdningsteknologi kommer heraf, som også kaldes positionering af femaksede værktøjsmaskiner. Den fjerde og femte akse bruges til at bestemme værktøjets retning ved en fast position i stedet for et kontinuerligt 3 plus 2 positioneringsbearbejdningsprincip under bearbejdningsprocessen. Enkelt sagt bruges realiseringen af treaksefunktionen i en bestemt vinkel, det vil sige positionering, til bearbejdning. Kort sagt, efter at værktøjsmaskinen har roteret i en bestemt vinkel, udfører den stadig bearbejdningen på samme måde som en normal tre-akset værktøjsmaskine.